শিফট পরিবর্তনের সময় দ্রুত ও কার্যকর স্বাস্থ্যবিধি ব্যবস্থাপনা
শিফট পরিবর্তনের সময় দ্রুত ও কার্যকর স্বাস্থ্যবিধি ব্যবস্থাপনা
এমন সব কারখানার জন্য বিশেষভাবে তৈরি যেখানে শিফট পরিবর্তনের স্বল্প সময়ের মধ্যে বহু সংখ্যক কর্মী উৎপাদন এলাকায় প্রবেশ করেন।এর লক্ষ্য হলো প্রবেশপথকে জটপূর্ণ বা ধীরগতির না করেই স্বাস্থ্যবিধি মেনে চলার প্রক্রিয়াটি সুষ্ঠু রাখা।
বিপুল সংখ্যক কর্মীর প্রবেশ
মাংস, পোল্ট্রি ও সামুদ্রিক খাদ্য প্রক্রিয়াজাতকরণ শিল্প
একাধিক স্টেশন-ভিত্তিক স্বাস্থ্যবিধি ব্যবস্থা
কর্মীদের একমুখী চলাচল
সমাধানের সংক্ষিপ্ত বিবরণ
দৈনিক গড় কর্মী সংখ্যা মূল বিবেচ্য বিষয় নয়।সবচেয়ে কঠিন সময়টি হলো শিফট শুরুর আগের ব্যস্ততম ১০-২০ মিনিট।যদি হাত ধোয়ার পর্যাপ্ত ব্যবস্থা না থাকে বা ধীরগতির 'এক-সারির' (single-file) প্রক্রিয়া ব্যবহার করা হয়, তবে দ্রুত লাইন বা জট তৈরি হয় এবং কর্মীদের স্বাস্থ্যবিধি মেনে চলার ধাপগুলো তাড়াহুড়ো করে সম্পন্ন করার প্রবণতা দেখা দেয়।
প্রকৃত প্রতিবন্ধকতা বা বাধা (Bottlenecks)
শিফট শুরুর ব্যস্ত সময়ে কী কী সমস্যা হয়
- একই সময়ে অত্যধিক মানুষের আগমন: প্রবেশপথের সক্ষমতা দিনের বেশিরভাগ সময় পর্যাপ্ত থাকলেও শিফট পরিবর্তনের সময় তা অপর্যাপ্ত হয়ে পড়ে।
- হাত ধোয়ার অপর্যাপ্ত ব্যবস্থা: বুট পরিষ্কারের জায়গায় পৌঁছানোর আগেই কর্মীদের লাইন ধরতে হয়।
- কর্মীদের চলাচলের গতির তুলনায় বুট পরিষ্কারের প্রক্রিয়া ধীরগতিসম্পন্ন হওয়া: একটি সরু পরিষ্কার করার পথই তখন প্রধান বাধা হয়ে দাঁড়ায়।
- পোশাক পরিবর্তনের জায়গার ভিড় এবং স্বাস্থ্যবিধি পালনের জায়গার ভিড় একে অপরের সাথে মিশে যাওয়া: মানুষ একে অপরের পথ অতিক্রম করে এবং লাইন বা ক্রমবিন্যাস বিশৃঙ্খল হয়ে পড়ে।
- লাইন দীর্ঘ হলে কর্মীরা বিভিন্ন ধাপ বাদ দিতে শুরু করে: কাগজে-কলমে যে প্রক্রিয়াটি চমৎকার মনে হয়, সময়ের চাপে তা বাস্তবায়ন করা কঠিন হয়ে পড়ে।
- কর্মক্ষমতা বা প্রবাহের হারের (throughput) পরিবর্তে একক মূল্যের ভিত্তিতে সরঞ্জাম নির্বাচন করা: অনেকগুলো ছোট মেশিন থাকা সত্ত্বেও সামগ্রিক প্রবাহ বা গতি ধীর হতে পারে।
কেন সর্বোচ্চ প্রবাহের হার (Peak Throughput) গুরুত্বপূর্ণ
উৎপাদন শুরুর সময় প্রবেশপথের সক্ষমতার সাথে সরাসরি যুক্ত। যে স্বাস্থ্যবিধি প্রবেশপথটি কর্মীদের আগমনের ব্যস্ততম সময় সামাল দিতে পারে না, তা উৎপাদন লাইন শুরু করতে দেরি করাতে পারে, ভিড় সৃষ্টি করতে পারে এবং তদারকির কাজ কঠিন করে তুলতে পারে।
দৈনিক গড়ের ভিত্তিতে নয়, বরং ব্যস্ততম সময়ের (peak window) চাহিদার কথা মাথায় রেখে নকশা করুন। কর্মীদের চলাচল, ধোয়ার স্থানের সংখ্যা এবং পুরো প্রক্রিয়ার সবচেয়ে ধীরগতির ধাপটি—এসব বিষয় একত্রে বিবেচনা করা উচিত।
অধিক কর্মক্ষমতা বা প্রবাহের (High-Throughput) জন্য প্রস্তাবিত বিন্যাস
ধীরগতির ধাপগুলোকে সমান্তরালভাবে (parallel) সম্পন্ন করার ব্যবস্থা করুন এবং কর্মীদের চলাচলের প্রবাহ একমুখী রাখুন।
বড় কারখানার ক্ষেত্রে, একটি সরু পথে অনেকগুলো ধাপ যুক্ত করার চেয়ে একাধিক সমান্তরাল হাইজিন লেন (hygiene lane) বা পরিচ্ছন্নতা পথ তৈরি করা অধিক কার্যকর হতে পারে।
প্রস্তাবিত সরঞ্জাম
কর্মক্ষমতা, প্রবাহ এবং শিফট পরিবর্তনের সময় ব্যবস্থাপনা সহজ করার লক্ষ্যে এটি নির্বাচন করা হয়েছে।
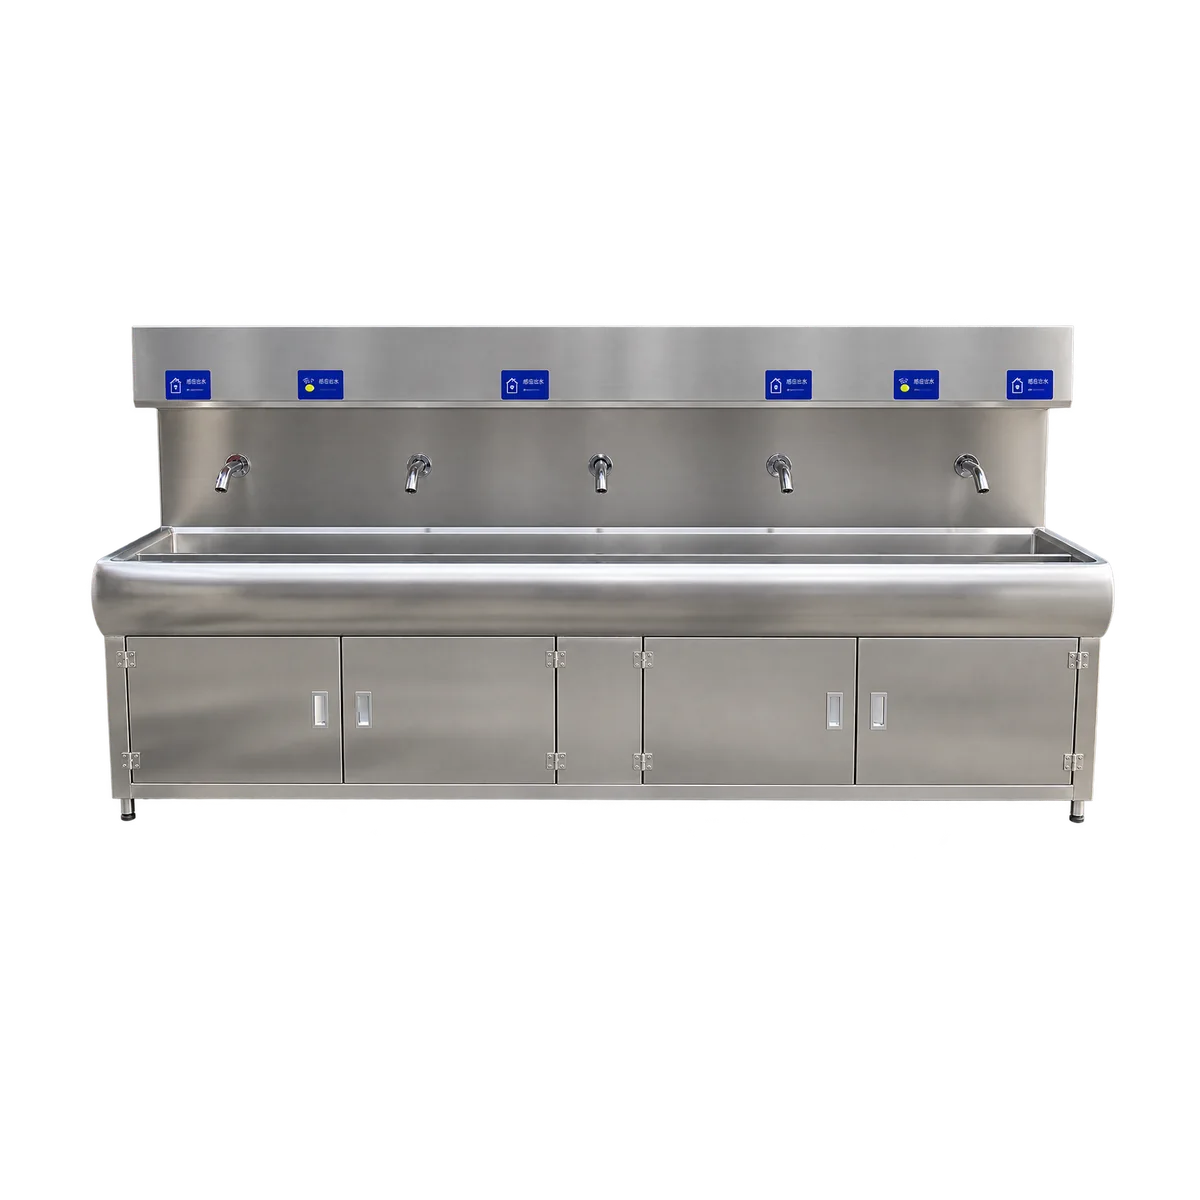
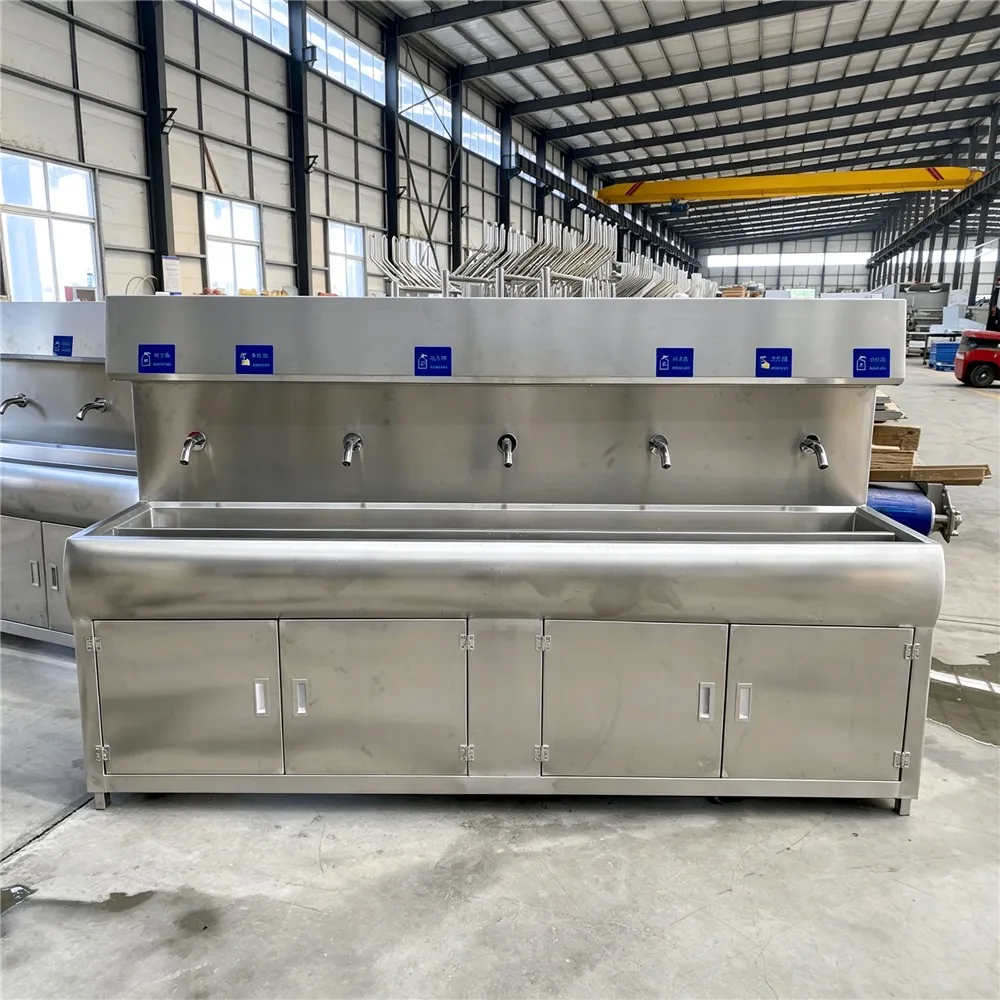
পাঁচটি স্টেশনবিশিষ্ট স্মার্ট হ্যান্ড-ওয়াশিং স্টেশন
VJS-XSC-002
যেসব প্রতিষ্ঠানে উৎপাদন এলাকায় প্রবেশের আগে অধিক সংখ্যক কর্মীর পরিচ্ছন্নতা প্রক্রিয়া সম্পন্ন করা প্রয়োজন, তাদের জন্য পাঁচজন ব্যবহারকারীর উপযোগী হাত ধোয়ার ব্যবস্থা।
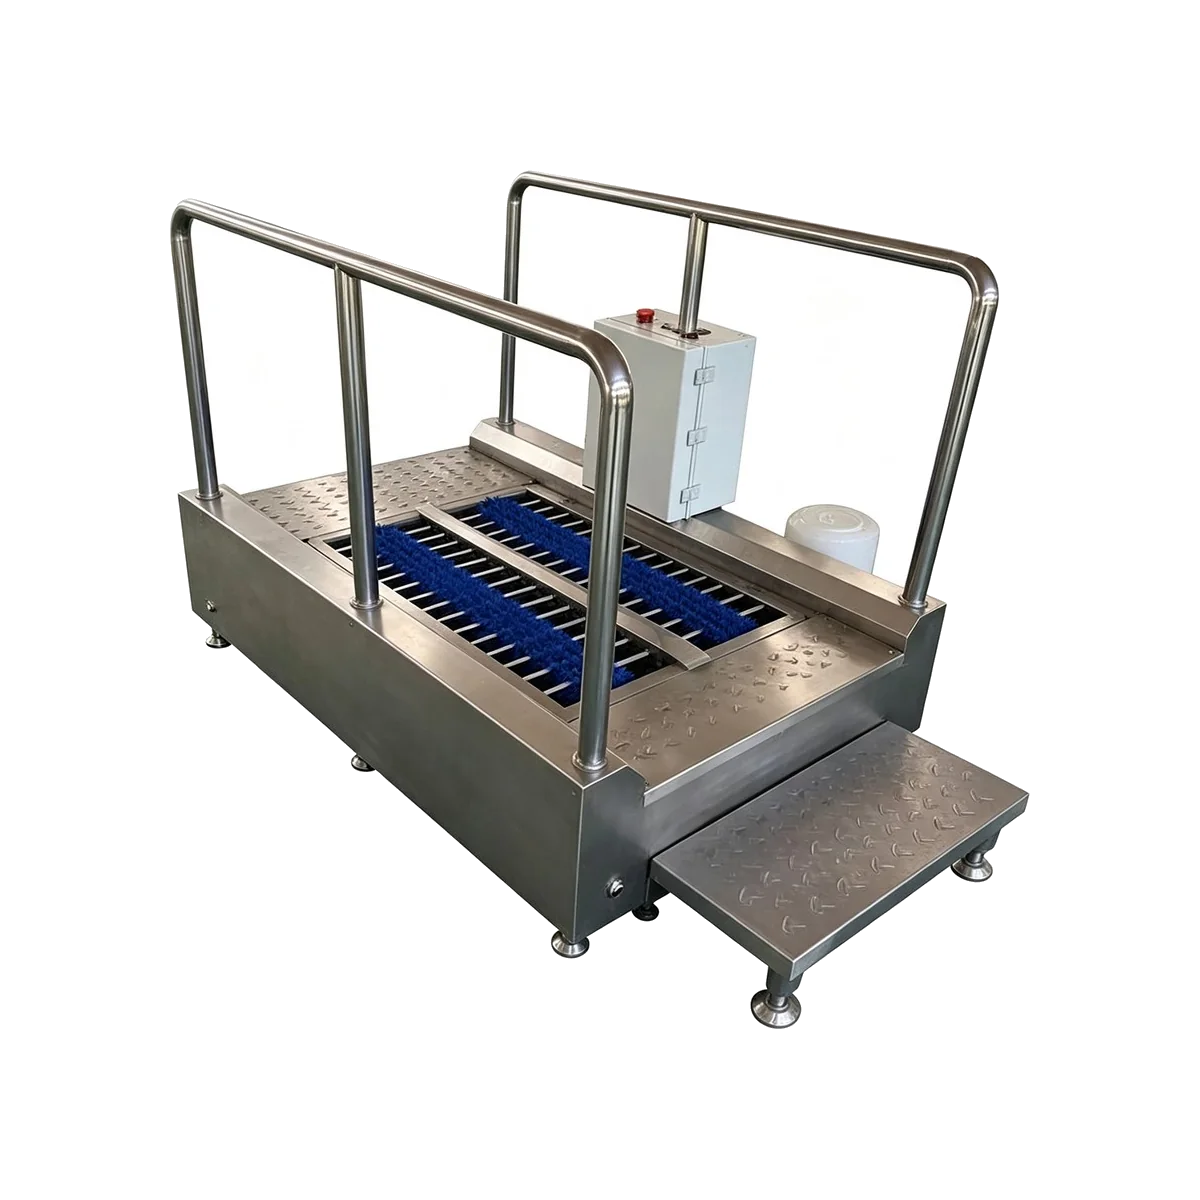
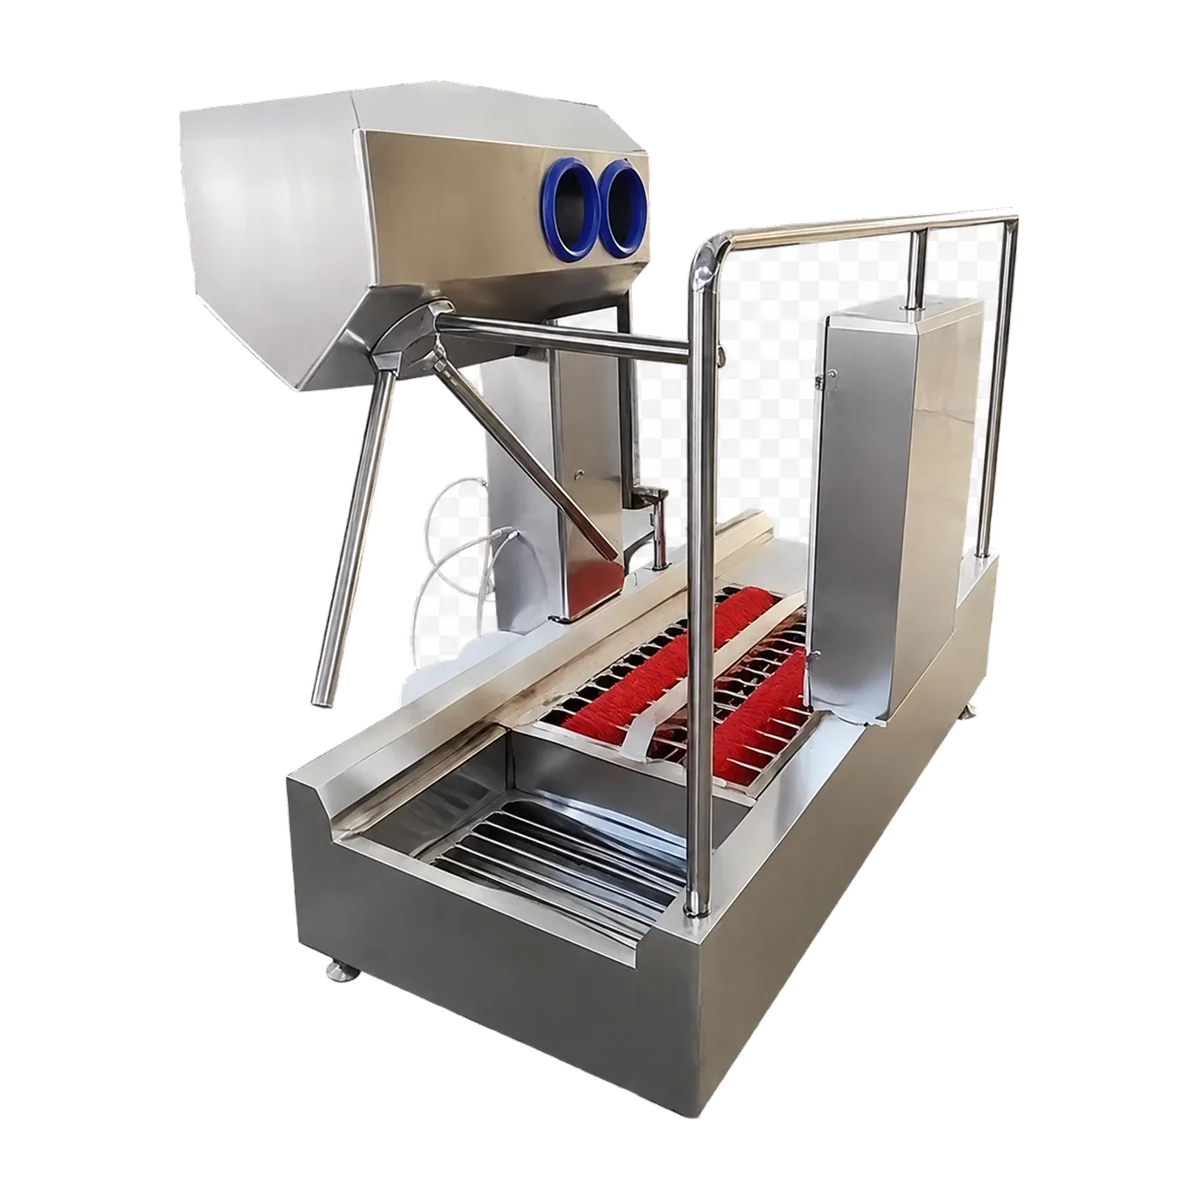
চ্যানেল-টাইপ বুট সোল (জুতোর তলা) ধোয়ার মেশিন
VJS-XXJ-004
কর্মীদের নিরবচ্ছিন্ন চলাচল এবং অধিক সংখ্যক মানুষের প্রবেশের জন্য উপযুক্ত 'ওয়াক-থ্রু' (হেঁটে যাওয়ার পথে সম্পন্নযোগ্য) সোল-ক্লিনিং বা জুতোর তলা পরিষ্কারের বিন্যাস।
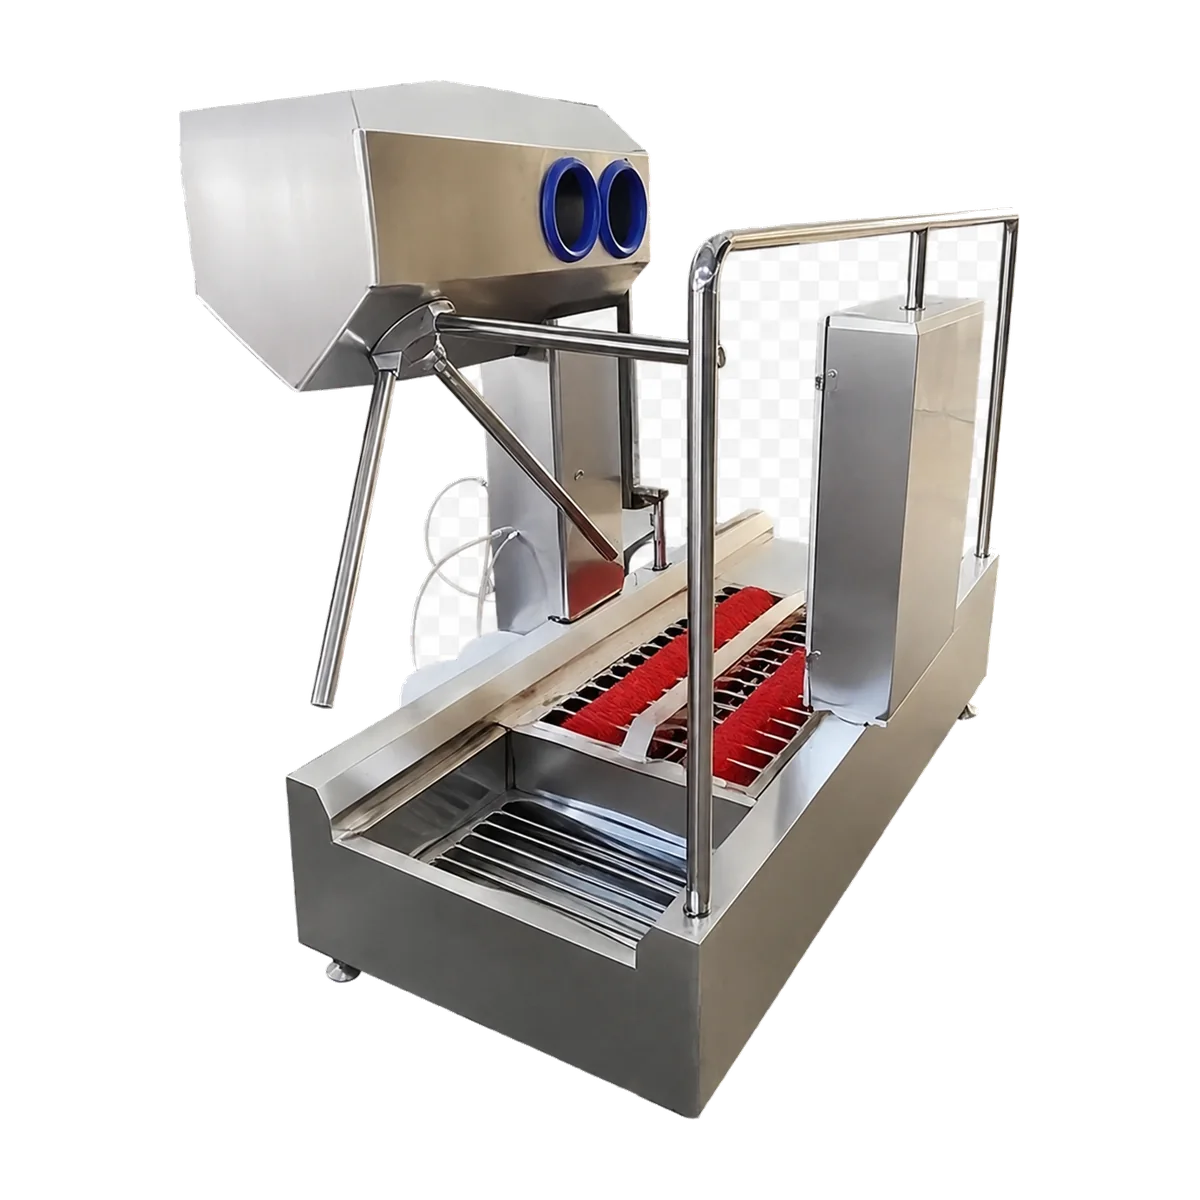
বুট সোল ধোয়া, হাত ধোয়া ও জীবাণুমুক্তকরণ এবং প্রবেশ নিয়ন্ত্রণ ইউনিটের সমন্বিত ব্যবস্থা
VJS-XXJ-022
যেসব কারখানা পরিচ্ছন্নতা ধাপ এবং প্রবেশ নিয়ন্ত্রণ ব্যবস্থাকে একটি একক প্রবেশ প্রক্রিয়ায় একত্রিত করতে চায়, তাদের জন্য সমন্বিত বিকল্প।
সবচেয়ে ব্যস্ত ১০ মিনিটের সময়ের ওপর ভিত্তি করে নকশা করা
৪০০ কর্মীবিশিষ্ট একটি কারখানায় হয়তো একই সময়ে ৪০০ জনের জন্য সরঞ্জাম থাকার প্রয়োজন নেই।আসল বিষয় হলো, সবচেয়ে ব্যস্ত সংক্ষিপ্ত সময়ে কতজন কর্মী প্রবেশপথে পৌঁছাচ্ছেন।
আমরা যেসব বিষয় বিবেচনা করি: সর্বোচ্চ ভিড়ের সময়ে (peak window) মানুষের সংখ্যা, শিফটের সংখ্যা, প্রবেশপথের প্রস্থ, একমুখী বা দ্বিমুখী চলাচলের ব্যবস্থা, চেঞ্জিং-রুমের বিন্যাস, প্রয়োজনীয় স্বাস্থ্যবিধি বা পরিচ্ছন্নতার পদক্ষেপ এবং প্রক্রিয়ার সবচেয়ে ধীরগতির ধাপটি।
আপনার কাছ থেকে আমাদের যা প্রয়োজন
আমাদের জানান আপনার আনুমানিক সর্বোচ্চ প্রবেশের সংখ্যা, শিফটের সময়সূচি, প্রবেশপথের প্রস্থ, বর্তমানে লাইনের (queue) কোনো সমস্যা আছে কি না এবং হাত ধোয়া, বুট পরিষ্কার করা ও প্রবেশ নিয়ন্ত্রণ ব্যবস্থা—এগুলোর সবই প্রয়োজন কি না।
উপযুক্ত কারখানা ও সিদ্ধান্ত গ্রহণকারীগণ
কারখানা: কসাইখানা (Slaughterhouses) • পোল্ট্রি প্রক্রিয়াজাতকরণ • মাংস প্রক্রিয়াজাতকরণ • সামুদ্রিক খাদ্য প্রক্রিয়াজাতকরণ • বড় কেন্দ্রীয় রান্নাঘর • প্রস্তুতকৃত খাদ্য (Prepared-Food) তৈরির কারখানা
সাধারণত যাদের সাথে যোগাযোগ করা হয়: প্ল্যান্ট ম্যানেজার • হাইজিন/কিউএ (QA) ম্যানেজার • প্রোডাকশন ম্যানেজার • ইঞ্জিনিয়ারিং ম্যানেজার • প্রকিউরমেন্ট বা ক্রয়কারী দল
সচরাচর জিজ্ঞাসিত প্রশ্নাবলী
আমাদের কতগুলো ধোয়ার ব্যবস্থা বা ওয়াশিং পজিশন প্রয়োজন?
এটি নির্ভর করে ব্যস্ততম সময়ে (peak period) কতজন মানুষ আসছেন এবং প্রতিটি স্বাস্থ্যবিধি বা পরিচ্ছন্নতা ধাপ সম্পন্ন করতে কত সময় লাগছে তার ওপর।আমরা পরামর্শ দিই যে, প্রবেশপথের আকার যেন দৈনিক মোট কর্মী সংখ্যার পরিবর্তে ব্যস্ততম সময়ের প্রবাহের (peak flow) ওপর ভিত্তি করে নির্ধারণ করা হয়।
একাধিক আলাদা ইউনিটের চেয়ে কি একটি সমন্বিত মেশিন সবসময়ই ভালো?
না।অধিক সংখ্যক কর্মীর দ্রুত যাতায়াত বা প্রক্রিয়াকরণের ক্ষেত্রে, একটি মাল্টি-ফাংশন লেনের চেয়ে সমান্তরাল স্টেশনগুলো (parallel stations) অনেক সময় দ্রুত কাজ করতে পারে।সর্বোত্তম বিন্যাসটি নির্ভর করে উপলব্ধ স্থান এবং প্রয়োজনীয় স্বাস্থ্যবিধি ধাপগুলোর ওপর।
এই সিস্টেমে কি কর্মীদের একমুখী চলাচলের (one-way flow) ব্যবস্থা রাখা সম্ভব?
হ্যাঁ।কারখানার বিন্যাস বা লেআউট যদি অনুমতি দেয়, তবে 'অপরিচ্ছন্ন থেকে পরিচ্ছন্ন' (dirty-to-clean) এমন একমুখী পথের ওপর ভিত্তি করে সরঞ্জামগুলোর বিন্যাস পরিকল্পনা করা যেতে পারে।
আমাদের কি অ্যাক্সেস কন্ট্রোল (প্রবেশ নিয়ন্ত্রণ ব্যবস্থা) যুক্ত করতে হবে?
না। অ্যাক্সেস কন্ট্রোল ঐচ্ছিক এবং এটি কেবল তখনই ব্যবহার করা উচিত যখন তা কারখানার ব্যবস্থাপনা প্রক্রিয়ার সাথে সামঞ্জস্যপূর্ণ হয়।
বিদ্যমান চেঞ্জিং-রুমের প্রবেশপথগুলো কি আপগ্রেড করা সম্ভব?
হ্যাঁ।বিদ্যমান প্রস্থ, দরজা, ড্রেন, ইউটিলিটি সংযোগ এবং চলাচলের দিক—এসব বিষয় বিবেচনা করেই নতুন বিন্যাস বা 'রেট্রোফিট লেআউট' তৈরি করা সম্ভব।
শিফট পরিবর্তনের সময় যেন স্বাস্থ্যবিধি প্রক্রিয়াটি কোনো বাধার (bottleneck) সৃষ্টি না করে
ব্যস্ততম সময়ে কর্মী সংখ্যা, প্রবেশপথের পরিমাপ এবং বর্তমান স্বাস্থ্যবিধি প্রক্রিয়ার ধাপগুলো আমাদের জানান।আমরা আপনাকে সিঙ্গেল-লেন (একক লেন), প্যারালাল-লেন (সমান্তরাল লেন) এবং মাল্টি-স্টেশন কনফিগারেশনগুলোর মধ্যে তুলনা করতে সহায়তা করতে পারি।